Nieuws

Waarom minimaliseren riemschijven met hoge concentriciteit de secundaire aanpassingstijd?

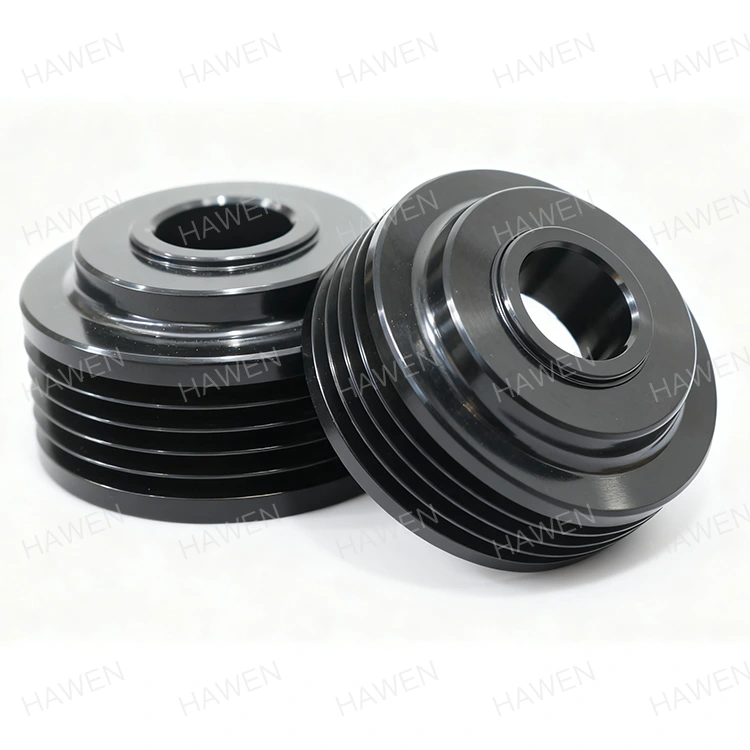
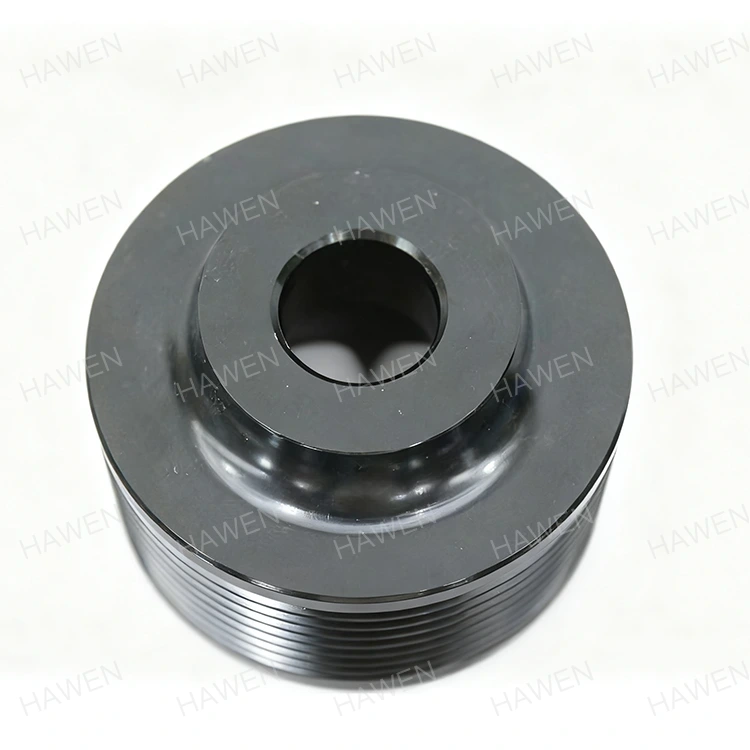
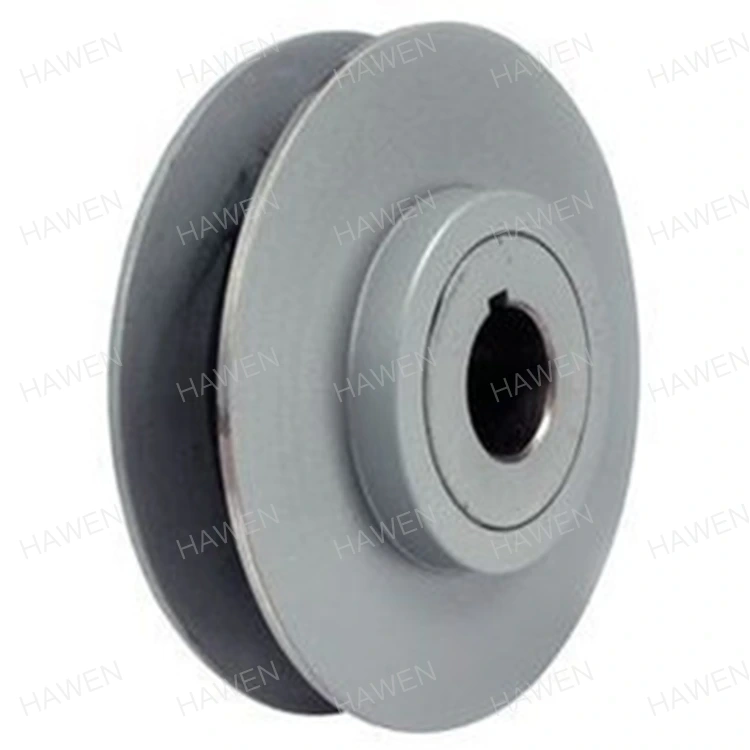
In elk riemaangedreven systeem – van een industriële hogesnelheidsventilator tot een precisietransportlijn – is de efficiëntie van de initiële installatie slechts de helft van het verhaal. De andere helft is wat er gebeurt nadat het systeem is opgestart: de secundaire aanpassingen. Dit zijn de aanpassingen, heruitlijningen en herspanningsprocedures die onderhoudsteams moeten uitvoeren om problemen met slingering, trillingen en riemloop te corrigeren die pas onder belasting duidelijk worden. In veel fabrieken vergen deze secundaire aanpassingen meer arbeidsuren dan de oorspronkelijke installatie, en vormen ze een primaire bron van ongeplande stilstand. De hoofdoorzaak van de meeste van deze aanpassingen is terug te voeren op één enkele, vaak over het hoofd geziene parameter: de concentriciteit van deRiemschijvenzich.


Een riemschijf met hoge concentriciteit is een riemschijf waarbij de centrale as van de boring en de centrale as van de buitendiameter perfect uitgelijnd zijn. Wanneer een riemschijf een slechte concentriciteit heeft, is het riempad niet perfect cirkelvormig. De spanning van de riem zal fluctueren als de riemschijf draait, wat leidt tot trillingen, lawaai, ongelijkmatige slijtage van de riem en een toestand die bekend staat als "riemafwijking" of "tracking drift". Elk van deze problemen veroorzaakt een secundaire aanpassing. Een onderhoudsmonteur moet de riemschijf opnieuw uitlijnen, de riem opnieuw spannen of zelfs onderdelen voortijdig vervangen. Omgekeerd elimineert een riemschijf met hoge concentriciteit deze oorzaken bij de bron, waardoor een riemaandrijfsysteem ontstaat dat vanaf het begin soepel loopt en dat gedurende de hele levensduur blijft doen. Dit artikel onderzoekt de mechanismen van concentriciteit, de meting ervan, de productieprocessen die dit bereiken, en de kwantificeerbare impact die dit heeft op het verminderen van de secundaire aanpassingstijd.

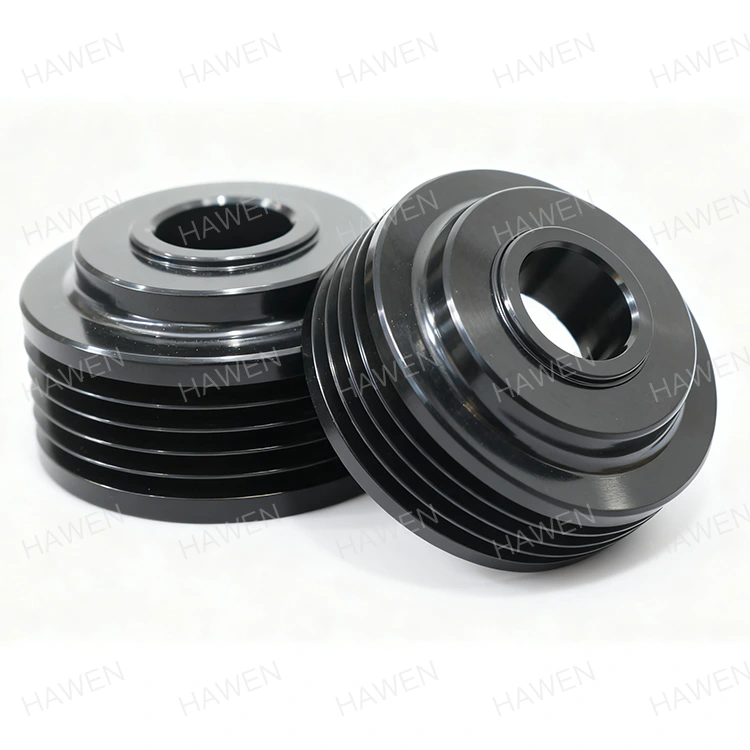
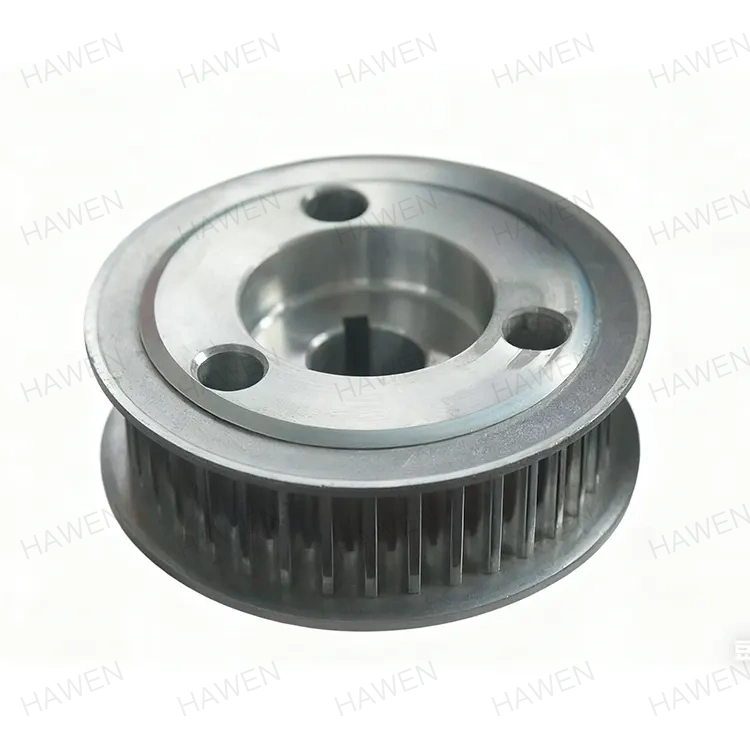
V-belt Pulley


Inhoudsopgave


1. Wat is concentriciteit en waarom is dit van belang bij riemschijven?

Concentriciteit is, in de context van riemschijven, de geometrische toestand waarbij het midden van de boring van de riemschijf en het midden van de buitendiameter op dezelfde as liggen. In eenvoudiger bewoordingen betekent dit dat de riemschijf perfect rond is ten opzichte van het montagegat. Deze ogenschijnlijk eenvoudige eis heeft diepgaande gevolgen voor de prestaties van het riemaandrijfsysteem. Als de boring en de buitendiameter niet concentrisch zijn, zal de riemschijf wiebelen tijdens het draaien. Deze schommeling, gemeten als radiale slingering, zorgt ervoor dat de effectieve diameter van de riemschijf voortdurend verandert terwijl deze draait. De riem moet voortdurend uitrekken en ontspannen om deze veranderingen op te vangen, wat een groot aantal ongewenste effecten veroorzaakt.

Het belang van concentriciteit kan worden begrepen door het verschil te beschouwen tussen een perfect uitgebalanceerd wiel van een auto en een wiel dat enigszins uit balans is. Het uitgebalanceerde wiel rolt soepel en trillingsvrij. Het ongebalanceerde stuur veroorzaakt een ritmische huivering die door het hele voertuig voelbaar is. Hetzelfde principe geldt voor riemschijven. Een zeer concentrische riemschijf draait soepel, waarbij de riem zuiver en consistent loopt. Een riemschijf met een slechte concentriciteit creëert een trilling die zich door het hele systeem voortplant. Deze trilling is niet alleen hinderlijk; het is een bron van energieverlies, voortijdige slijtage en de noodzaak van secundaire aanpassingen. De trillingen zorgen ervoor dat de riem anders loopt, dat de spanning fluctueert en dat de bevestigingsbouten na verloop van tijd loskomen, wat allemaal corrigerende maatregelen vereist.

BijZhejiang Hawen Elektromechanisch Co., Ltd.hebben we de relatie tussen concentriciteit en systeemprestaties gemeten bij honderden installaties. Uit onze gegevens blijkt dat een riemschijf met een concentriciteitstolerantie van +/- 0,05 mm (slingering) een trillingsamplitude zal genereren die doorgaans drie tot vier keer lager is dan een riemschijf met een tolerantie van +/- 0,2 mm. Deze vermindering van trillingen houdt rechtstreeks verband met een vermindering van de frequentie en duur van secundaire aanpassingen. De onderstaande tabel illustreert de typische trillingsniveaus die verband houden met verschillende concentriciteitstoleranties.

Concentriciteitstolerantie (radiale slingering) Typische trillingsamplitude (mm/s RMS) Verwachte secundaire aanpassingen (per 1000 uur)
+/- 0,05 mm (hoge precisie) 1,2 - 1,8 1-2
+/- 0,10 mm (standaard industrieel) 3,0 - 4,5 4-6
+/- 0,20 mm (slecht) 6,0 - 8,0 10-15

Deze gegevens laten een duidelijk verband zien: een hogere concentriciteit leidt tot lagere trillingen, wat de noodzaak voor secundaire aanpassingen direct vermindert. De initiële kostenbesparingen van een riemschijf met een lagere precisie worden bijna altijd gecompenseerd door de extra onderhoudskosten gedurende de levensduur ervan. In de volgende paragrafen zullen we de mechanismen onderzoeken waardoor een slechte concentriciteit deze problemen veroorzaakt, en de productietechnieken die een hoge concentriciteit garanderen.


2. Hoe veroorzaakt een slechte concentriciteit secundaire aanpassingen?

Om te begrijpen waarom een ​​hoge concentriciteit secundaire aanpassingen minimaliseert, is het nuttig om de opeenvolging van problemen te begrijpen die worden veroorzaakt door een niet-concentrische riemschijf. Het eerste en meest directe effect is radiale slingering. Terwijl de riemschijf draait, verandert de effectieve straal van de riemschijf omdat het rotatiecentrum niet is uitgelijnd met het midden van de riemschijf. Dit betekent dat het bandpad geen perfecte cirkel is; het is een ellips. De riem moet zich uitstrekken om de langere straal te kunnen opvangen en moet ontspannen om de kortere straal te kunnen opvangen terwijl de riemschijf draait. Dit cyclische strekken en ontspannen zorgt ervoor dat de riem gaat slippen, waardoor er een fladderend of "geklets" in de riem ontstaat. Dit geratel is de bron van de trillingen die worden overgedragen op de aangedreven apparatuur en de montageconstructie.

Dit cyclische uitrekken zorgt er ook voor dat de riem ongelijkmatig slijt. Het gedeelte van de riem dat herhaaldelijk wordt uitgerekt, zal hogere wrijving en hitte ervaren, wat tot voortijdige scheuren leidt. De riem kan ook een "glans" op het oppervlak ontwikkelen, waardoor de wrijvingscoëfficiënt afneemt en deze gaat slippen. Het uitglijden genereert meer warmte en versnelt het proces. Bovendien wordt de tracking van de band beïnvloed. Een riem heeft van nature de neiging om in de richting van de uitgeoefende belasting te lopen. Als een riemschijf niet concentrisch is, zal de riem verschillende zijbelastingen ondervinden terwijl hij rond de riemschijf beweegt. Hierdoor kan de riem heen en weer bewegen over de voorkant van de riemschijf, wat kan leiden tot schade aan de riemranden en de flenzen van de riemschijf.

Het onvermijdelijke resultaat van deze problemen is een secundaire aanpassing. De onderhoudsmonteur moet:

  • De riem opnieuw spannen:De riem is ongelijkmatig uitgerekt en is mogelijk losgeraakt. Opnieuw spannen is een handmatig proces waarbij de apparatuur moet worden gestopt en een spanningsmeter moet worden gebruikt. Dit is een tijdrovende klus, vooral bij grote apparatuur.
  • Lijn de riemschijven opnieuw uit:De trillingen en het slingeren van de riem kunnen ervoor gezorgd hebben dat de riemschijven niet meer goed uitgelijnd zijn. De technicus moet de uitlijning controleren en aanpassen met behulp van een laseruitlijningsinstrument of een richtliniaal.
  • Vervang de riem:Als de riem beschadigd is door ongelijkmatige slijtage of sporen, moet deze worden vervangen. Dit is een ingrijpendere reparatie, die extra arbeids- en materiaalkosten met zich meebrengt.
  • Bevestigingsbouten vastdraaien:Door de trillingen raken de bevestigingsbouten vaak los. De technicus moet ze met het juiste aanhaalmoment vastdraaien.
  • Inspecteer de lagers:De trillingen van de niet-concentrische riemschijf worden ook doorgegeven aan de lagers. Na verloop van tijd kan dit voortijdige lagerschade veroorzaken, waardoor een uitgebreidere reparatie nodig is.

Elk van deze aanpassingen kost tijd. In een drukke productiefaciliteit kunnen de kosten van productieverlies tijdens deze aanpassingen aanzienlijk zijn. De volgende tabel geeft een schatting van de typische tijd en arbeid die nodig is voor elke secundaire aanpassingstaak.

Secundaire aanpassingstaak Typische vereiste tijd Arbeidskosten (geschat)
Aanpassing van de riemspanning 15-30 minuten $ 25 - $ 50
Uitlijning van riemschijf 30-60 minuten $ 50 - $ 100
Vervanging van de riem 1-2 uur $100 - $200
Bevestigingsbout opnieuw aandraaien 15 minuten $ 20
Lagerinspectie/vervanging 1-2 uur $100 - $200+

Deze kosten vermenigvuldigen zich gedurende de levensduur van de apparatuur. Een slecht vervaardigde riemschijf kan een groot aantal secundaire aanpassingen genereren, die elk directe kosten en indirecte kosten in verband met verloren productie vertegenwoordigen. Een riemschijf met hoge concentriciteit werkt daarentegen met minimale trillingen en verplaatsing van de riem, waardoor de noodzaak voor deze interventies drastisch wordt verminderd. Bij Zhejiang Hawen Electromechanical Co., Ltd. zijn onze nauwkeurig bewerkte riemschijven ontworpen om deze secundaire aanpassingen te minimaliseren, wat lagere totale eigendomskosten en een hogere systeembetrouwbaarheid oplevert.


3. Welke productieprocessen zorgen voor een hoge concentriciteit?

Het bereiken van een hoge concentriciteit in een riemschijf is niet toevallig; het is het resultaat van een doelbewust en zorgvuldig gecontroleerd productieproces. Het proces moet ervoor zorgen dat de boring en de buitendiameter worden bewerkt vanuit één enkele, stabiele opstelling, waardoor fouten worden geëlimineerd die worden veroorzaakt door het herpositioneren van het werkstuk. De reis naar hoge concentriciteit begint met de grondstof, meestal een gietstuk of een stuk staafmateriaal, en gaat verder via een reeks precisiebewerkingen. De sleutel tot concentriciteit is het nauwkeurig vasthouden van het onderdeel en het uitvoeren van alle kritische bewerkingen in één enkele opstelling.

De eerste stap is het creëren van een referentieoppervlak, meestal de boring, dat het primaire referentiepunt zal zijn voor alle volgende bewerkingen. De boring wordt op een precieze maat bewerkt, meestal door boren, ruimen of kotteren. Deze boring moet rond en recht zijn. Het werkstuk wordt vervolgens veilig gemonteerd op een doorn of een mal die precies in de boring past. Dit zorgt ervoor dat de boring het echte centrum is voor de rest van de bewerkingen. De volgende bewerking is het bewerken van de buitendiameter. Dit wordt meestal gedaan met behulp van een CNC-draaibank, die de buitendiameter tot een nauwkeurige afmeting en met een hoge mate van ronding kan draaien. De sleutel tot het bereiken van een hoge concentriciteit is dat de boring en de buitendiameter in dezelfde opstelling worden bewerkt. Dit elimineert elke fout die zou optreden als het onderdeel opnieuw zou worden gepositioneerd.

De laatste stap is het nabewerken, vaak een fijn draai- of slijpproces. Met slijpen kan een nog hogere nauwkeurigheid worden bereikt dan met draaien, waarbij een oppervlakteafwerking van Ra 0,8 µm of beter wordt bereikt en een concentriciteitstolerantie van +/- 0,02 mm. Voor toepassingen waarbij de riemschijf op hoge snelheid of onder zware belasting draait, wordt vaak slijpen voorgeschreven. De onderstaande tabel vat de typische concentriciteitstoleranties samen die worden bereikt door verschillende productieprocessen.

Productieproces Typische concentriciteit (slingering) Relatieve kosten Typische toepassingen
Gedraaid (enkele installatie) +/- 0,10 mm Laag Toepassingen voor algemeen gebruik en lage snelheid
Gedraaid (Multi-Setup) +/- 0,20 mm Laag Niet aanbevolen voor riemaandrijfsystemen
Gedraaid + Aarde +/- 0,02 mm Medium Snelle, nauwkeurige toepassingen
CNC-gefreesd met doorn +/- 0,05 mm Middelhoog Standaard industriële riemaandrijvingen
CNC gefreesd met doorn + slijpen +/- 0,02 mm Hoog Toepassingen met hoge snelheid en hoge precisie

Bij Zhejiang Hawen Electromechanical Co., Ltd. gebruiken we een combinatie van CNC-draaien en, waar nodig, precisieslijpen om de optimale concentriciteit voor onze riemschijven te bereiken. Ons productieproces is erop gericht om ervoor te zorgen dat elke riemschijf wordt geproduceerd met een concentriciteit die voldoet aan de gespecificeerde tolerantie. De sleutel hiervoor is het gebruik van precisieopspanningen en het elimineren van handmatige aanpassingen tijdens het bewerkingsproces.


4. Wat zijn de kwantificeerbare voordelen van riemschijven met hoge concentriciteit?

De voordelen van het gebruik van riemschijven met hoge concentriciteit zijn niet alleen kwalitatief; ze kunnen worden gemeten en gekwantificeerd. De belangrijkste voordelen zijn een kortere secundaire afsteltijd, een langere levensduur van de riem en lagers en een verbeterde algehele systeemefficiëntie. Elk van deze voordelen vertaalt zich rechtstreeks in kostenbesparingen en verbeterde productiviteit. De kwantificeerbare verbeteringen kunnen worden aangetoond door een vergelijking van twee identieke riemaandrijfsystemen: één met standaard riemschijven en één met riemschijven met hoge concentriciteit.

Verminderde secundaire aanpassingstijd:Het meest directe voordeel is de vermindering van de frequentie van secundaire aanpassingen. Een riemaandrijfsysteem met standaard riemschijven kan zes of meer secundaire aanpassingen per jaar vereisen, die elk een uur of langer duren. Een systeem dat gebruik maakt van riemschijven met hoge concentriciteit heeft mogelijk slechts één of twee aanpassingen per jaar nodig. De tijdsbesparing kan aanzienlijk zijn, zoals blijkt uit onderstaande tabel.

Metrisch Standaard riemschijven Riemschijven met hoge concentriciteit Besparingen
Secundaire aanpassingen per jaar 6-10 1-2 4-9 aanpassingen
Gemiddelde tijd per aanpassing 45 minuten 20 minuten 25 minuten bespaard
Totale tijd per jaar 4,5 - 7,5 uur 0,3 - 0,7 uur 4 - 7 uur bespaard
Jaarlijkse arbeidskosten (€ 60/uur) $ 270 - $ 450 $ 20 - $ 40 $ 230 - $ 410 bespaard

Langere levensduur van de riem:De ongelijkmatige spanning en trillingen veroorzaakt door een slechte concentriciteit verminderen de levensduur van de riem dramatisch. Een riem die op een riemschijf met hoge concentriciteit werkt, kan 2 tot 3 keer langer meegaan dan een riem die op een riemschijf met lage concentriciteit werkt. De vermindering van de riemslijtage vermindert ook de frequentie van riemwissels en de daarmee gepaard gaande uitvaltijd.

Langere levensduur van de lagers:De trillingen die worden gegenereerd door een niet-concentrische riemschijf worden rechtstreeks doorgegeven aan de lagers van de aangedreven apparatuur en de aandrijfmotor. Deze trillingen veroorzaken voortijdige slijtage en defecten van de lagers. Riemschijven met hoge concentriciteit verminderen de trillingen die op de lagers worden overgedragen, waardoor hun levensduur wordt verlengd. De vermindering van lagerstoringen betekent minder uitval van apparatuur en lagere onderhoudskosten.

Verbeterde systeemefficiëntie:Het riemaandrijfsysteem werkt efficiënter wanneer de riemschijven concentrisch zijn. De riem wordt niet continu uitgerekt en ontspannen, en de energie die verloren gaat door wrijving en trillingen wordt geminimaliseerd. Dit kan zich vertalen in een kleine maar meetbare vermindering van het energieverbruik, wat op termijn kan leiden tot aanzienlijke kostenbesparingen.

Deze kwantificeerbare voordelen tonen aan dat de hogere initiële kosten van een hoogwaardige riemschijf met hoge concentriciteit ruimschoots worden gecompenseerd door de besparingen op onderhoud en stilstand gedurende de levensduur ervan. Bij Zhejiang Hawen Electromechanical Co., Ltd. voorzien we onze klanten van de gegevens die ze nodig hebben om weloverwogen beslissingen te nemen over hun riemschijfselectie, waardoor ze hun totale eigendomskosten kunnen optimaliseren.


5. Hoe concentriciteit in productie meten en verifiëren?

Ervoor zorgen dat riemschijven voldoen aan de gespecificeerde concentriciteitstolerantie vereist een robuust kwaliteitscontroleproces. De meting van de concentriciteit wordt doorgaans uitgevoerd met behulp van een meetklok of een coördinatenmeetmachine (CMM). De testopstelling is relatief eenvoudig, maar vereist precisie en consistentie. Het meetproces is als volgt:

De riemschijf wordt gemonteerd op een precisiedoorn of op de as waarop deze wordt geïnstalleerd. De doorn wordt vervolgens tussen de middelpunten of in een precisie-V-blok geplaatst. Een meetklok is op een standaard gemonteerd en zo geplaatst dat de sonde contact maakt met de buitendiameter van de riemschijf. Vervolgens wordt de riemschijf langzaam rondgedraaid en wordt de aflezing van de meetklok waargenomen. De totale variatie in de aflezing terwijl de riemschijf draait, is de totale slingering. Deze slingerwaarde, die tweemaal de concentriciteitsfout bedraagt, wordt gebruikt als acceptatiecriterium.

De meting moet op verschillende punten langs de voorkant van de riemschijf worden uitgevoerd om consistentie te garanderen. De onderstaande tabel geeft de acceptatiecriteria weer voor de verschillende riemschijfkwaliteiten die in onze fabriek worden gebruikt.

Riemschijfkwaliteit Acceptabele uitloop Equivalente concentriciteitsfout
Industriële kwaliteit (standaard) ≤ 0,20 mm +/- 0,10 mm
Precisiekwaliteit ≤ 0,10 mm +/- 0,05 mm
Uiterst nauwkeurige kwaliteit (grond) ≤ 0,05 mm +/- 0,025 mm

Bij Zhejiang Hawen Electromechanical Co., Ltd. gebruiken we een combinatie van meting tijdens het proces en eindinspectie om ervoor te zorgen dat elke riemschijf voldoet aan de gespecificeerde concentriciteitsvereisten. Ons kwaliteitscontrolesysteem is gecertificeerd volgens ISO 9001:2015 en we houden gedetailleerde gegevens bij van alle inspecties. Dit zorgt ervoor dat onze klanten riemschijven ontvangen die aan hun prestatieverwachtingen voldoen en de noodzaak voor secundaire aanpassingen verminderen.


6. Veelgestelde vragen (FAQ)

Vraag 1: Wat is het verschil tussen concentriciteit en slingering bij riemschijven?

Antwoord: Concentriciteit en slingering zijn verwante maar verschillende concepten. Concentriciteit is de geometrische toestand waarin twee of meer elementen een gemeenschappelijke as delen. Runout daarentegen is de totale variatie in de positie van een element terwijl het onderdeel rond een vaste as wordt geroteerd. Voor een riemschijf is concentriciteit de fout tussen het midden van de boring en het midden van de buitendiameter. De slingering is de totale slingering gemeten aan de buitendiameter terwijl de riemschijf wordt gedraaid. De slingering is doorgaans tweemaal de concentriciteitsfout. Een riemschijf met een slingering van 0,1 mm heeft een rondloopfout van +/- 0,05 mm.

Vraag 2: Hoe beïnvloedt een slechte concentriciteit de levensduur van de riem?

Antwoord: Een slechte concentriciteit zorgt ervoor dat de riem cyclisch uitrekt en ontspant terwijl de riemschijf draait. Dit leidt tot ongelijkmatige riemslijtage, die zich manifesteert als scheuren en verglazing op het riemoppervlak. De riem ervaart ook hogere wrijving en hitte, waardoor de slijtage verder wordt versneld. Uit onderzoek is gebleken dat een riem die op een riemschijf loopt met een slingering van 0,2 mm een ​​levensduur kan hebben die 40-60% korter is dan een riem die op een riemschijf loopt met een slingering van 0,05 mm.

Vraag 3: Kan ik een slechte rondloop van de poelie compenseren door de riemspanning aan te passen?

Antwoord: Nee, het aanpassen van de riemspanning kan een slechte rondloop niet compenseren. Spanning is een statische aanpassing die de gemiddelde belasting op de riem bepaalt. Concentriciteitsfouten creëren een dynamische belastingsvariatie die niet wordt beïnvloed door de statische spanning. Hoewel een hogere spanning het trillen van de riem kan verminderen, zal dit ook de belasting op de lagers verhogen en voortijdige riemstoringen veroorzaken. De enige effectieve oplossing is het gebruik van een riemschijf met de juiste concentriciteit.

Vraag 4: Wat is het typische kostenverschil tussen een standaard en een uiterst nauwkeurige riemschijf?

Antwoord: Het kostenverschil is afhankelijk van de grootte, het materiaal en het productievolume. Normaal gesproken kost een zeer nauwkeurige riemschijf (met een slingering van +/- 0,05 mm of beter) tussen de 30-50% meer dan een standaard riemschijf (+/- 0,10 mm). De hogere initiële kosten worden echter vaak gecompenseerd door de lagere onderhoudskosten en de langere levensduur van de riem. De totale eigendomskosten over een periode van 5 jaar zijn vaak lager voor de zeer nauwkeurige riemschijf.

Vraag 5: Hoe kan ik de rondloop controleren van een riemschijf die ik al heb aangeschaft?

Antwoord: U kunt de rondloop controleren met behulp van een meetklok zoals beschreven in dit artikel. Monteer de riemschijf op een precisiedoorn en plaats deze tussen de middelpunten. Stel de meetklok zodanig in dat deze de buitendiameter van de riemschijf raakt. Draai de riemschijf en observeer de totale meetvariatie. Dit is de totale uitloop. Als de totale slingering de verwachte tolerantie voor de toepassing overschrijdt, moet de riemschijf worden vervangen. Veel fabrikanten, waaronder Zhejiang Hawen Electromechanical Co., Ltd., verstrekken bij elke bestelling een conformiteitscertificaat, waarin de gemeten slingeringswaarden zijn opgenomen.


7. Conclusie

De relatie tussen de concentriciteit van de riemschijf en de secundaire aanpassingstijd is direct en significant. Een niet-concentrische riemschijf zorgt voor radiale slingering, wat zich vertaalt in trillingen, riemafwijkingen en ongelijkmatige riemslijtage. Deze problemen leiden onvermijdelijk tot een cyclus van secundaire aanpassingen: opnieuw spannen, opnieuw uitlijnen, riemvervanging en lageronderhoud. Deze aanpassingen zijn niet alleen vervelend; ze vertegenwoordigen aanzienlijke kosten in termen van arbeid, stilstand en vervanging van componenten.

Riemschijven met hoge concentriciteit pakken de oorzaak van deze problemen aan. Door ervoor te zorgen dat de boring en de buitendiameter perfect uitgelijnd zijn, elimineren ze de bronnen van trillingen en het slingeren van de riem. Het resultaat is een riemaandrijfsysteem dat vanaf het begin soepel loopt, minimaal onderhoud vergt en een langere levensduur heeft. Bij Zhejiang Hawen Electromechanical Co., Ltd. streven we ernaar riemschijven te vervaardigen die voldoen aan de hoogste normen op het gebied van concentriciteit. Onze precisiebewerkingsprocessen, strenge kwaliteitscontrole en naleving van internationale normen zorgen ervoor dat onze klanten riemschijven ontvangen die secundaire aanpassingen minimaliseren en de systeembetrouwbaarheid maximaliseren.

Neem contact op met Zhejiang Hawen Elektromechanisch Co., Ltd.Ontdek vandaag nog hoe onze riemschijven met hoge concentriciteit uw activiteiten kunnen verbeteren en de onderhoudskosten kunnen verlagen.

Gerelateerd nieuws
Laat een bericht achter
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren